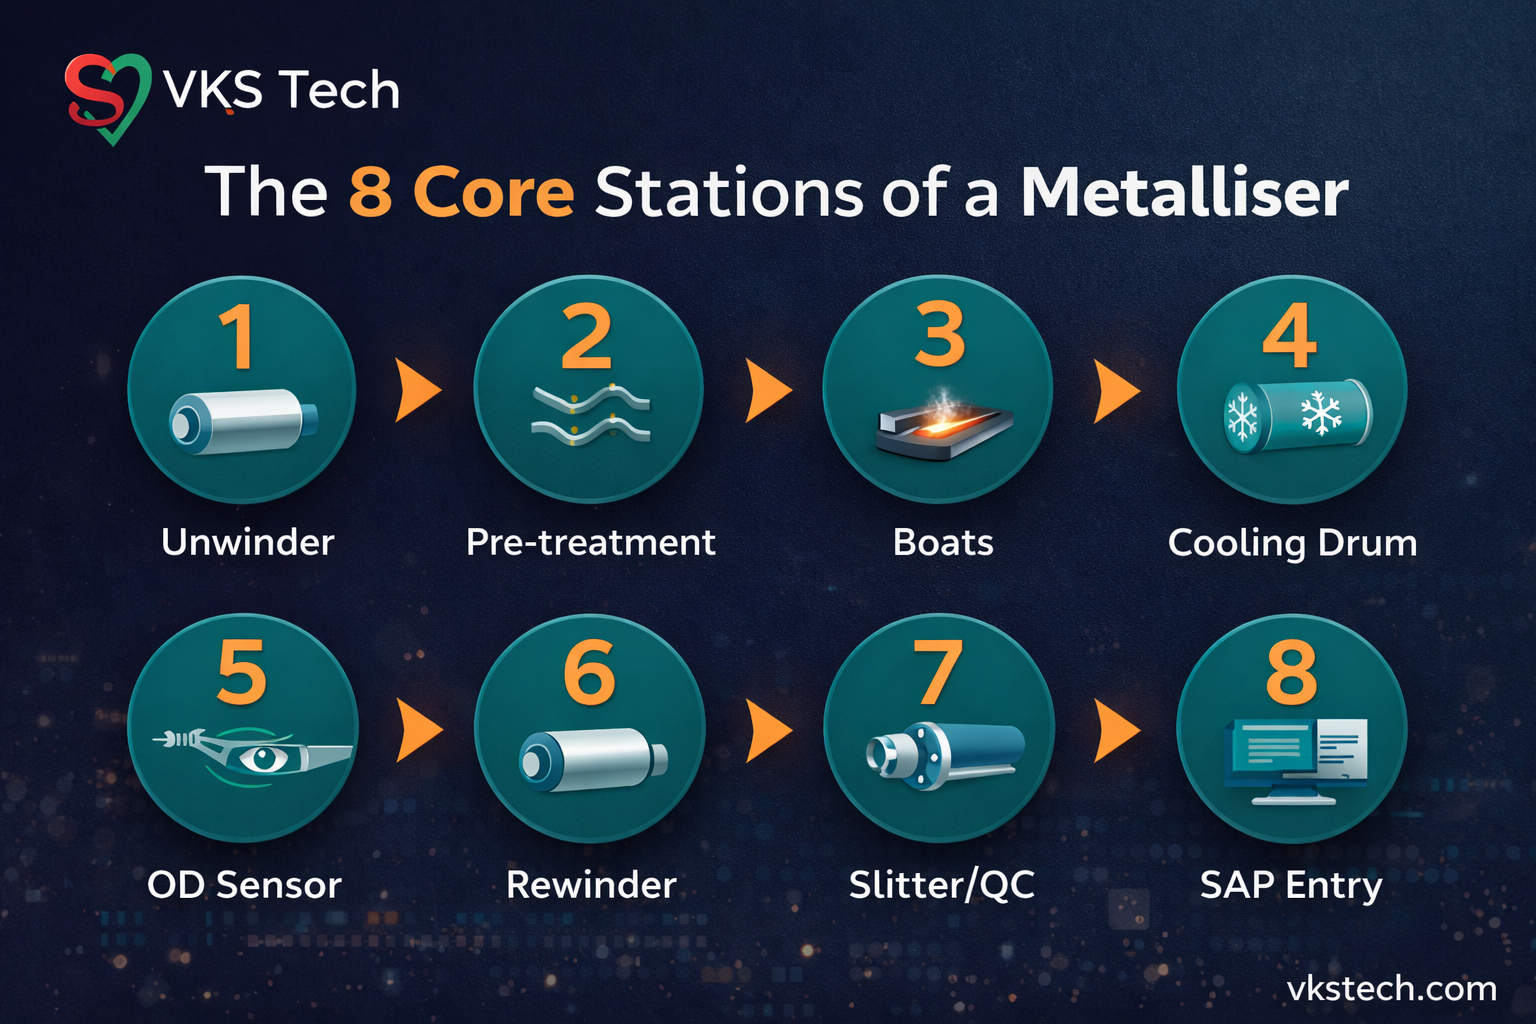
Metalliser Process Flow — From Jumbo Roll to SAP Entry
If you've ever walked into a metallization plant, you'll see jumbo rolls moving like clockwork from one station to another. But what actually happens between the unwinder and the final SAP entry? In this blog, I'll walk you through every station of the metalliser process flow — the same flow used across the global flexible packaging industry.
🎯 Why Process Flow Matters
A metalliser is not just a single machine — it's a chain of 8-10 critical stations. A mistake at Station 2 shows up as a defect at Station 8. Understanding the full flow helps operators, supervisors, and managers troubleshoot faster, reduce waste, and improve A-Grade yield.
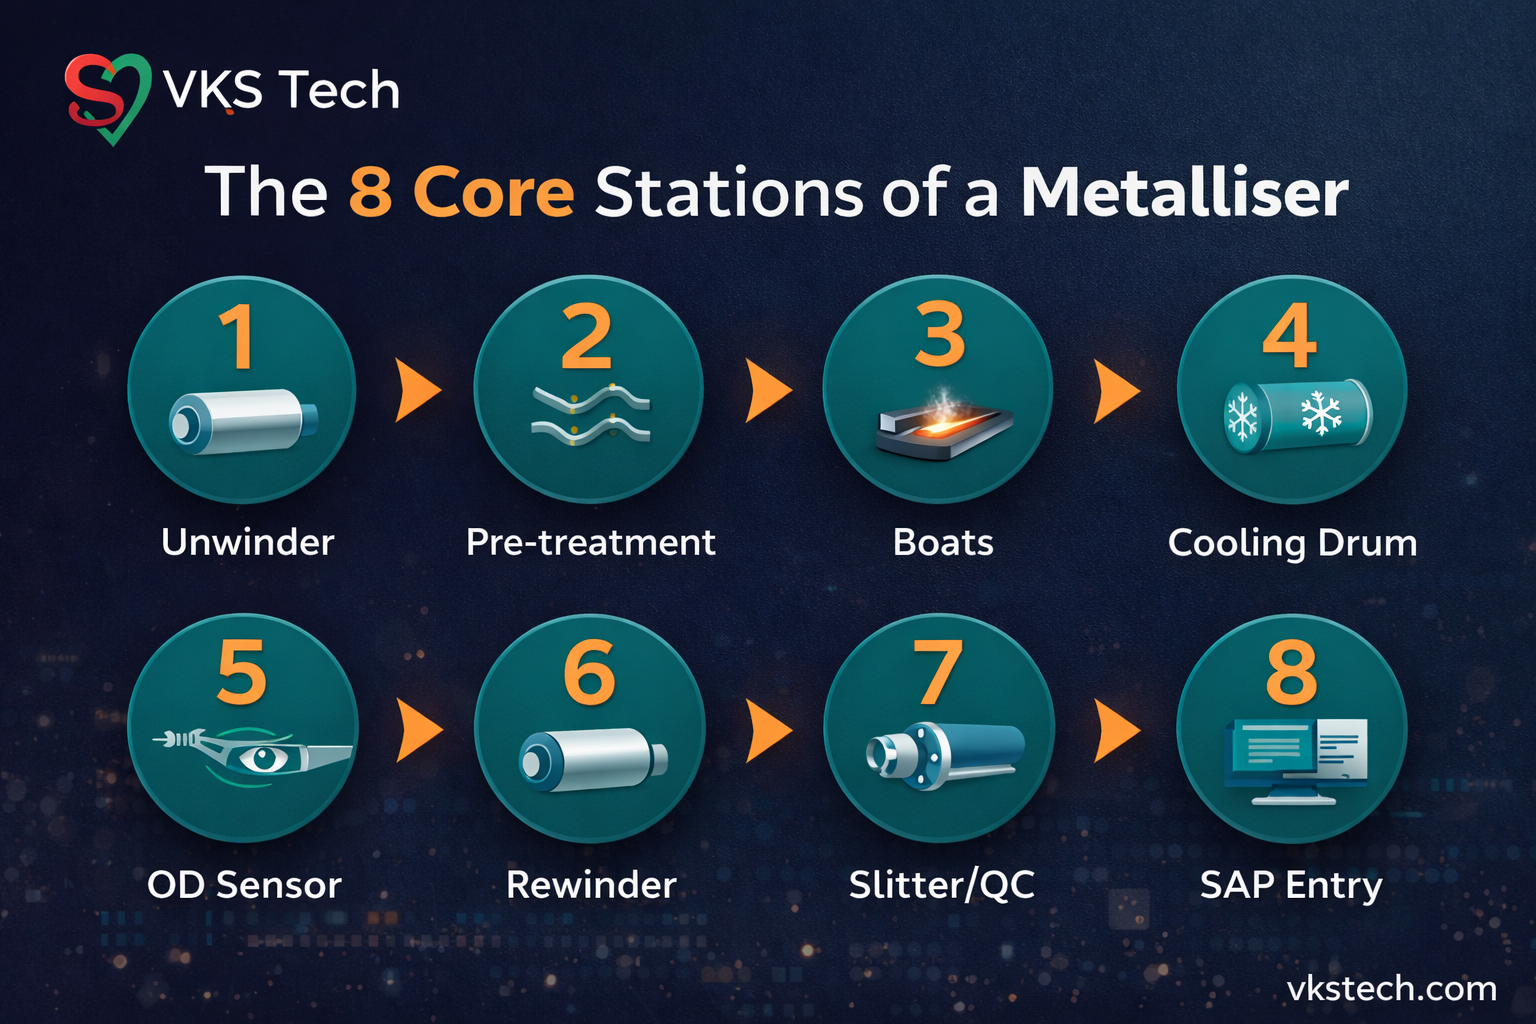
📋 The 8 Core Stations
| Station | Function | Key Check |
|---|---|---|
| 1. Unwinder | Mounts jumbo roll, controls tension | Roll ID, GSM, web alignment |
| 2. Pre-treatment | Plasma/corona surface activation | Dyne level, cleanliness |
| 3. Evaporation Boats | Aluminium wire melts on hot boats | Boat temp, wire feed rate |
| 4. Cooling Drum | Film contacts chilled drum during deposition | Drum temp (-20 to +20°C) |
| 5. OD Sensor | Optical density measured online | Target OD (1.8-2.6 typical) |
| 6. Rewinder | Winds metallised film into output jumbo | Tension, edge alignment |
| 7. Slitter & QC | Cuts to customer width, inspects defects | Pinholes, OD variation, A/B grade |
| 8. SAP Entry | Roll data logged into ERP system | Batch, weight, grade, location |

The evaporation boats at Station 3 are the heart of the metalliser. Aluminium wire feeds onto ceramic boats heated to ~1500°C, instantly vaporising into a metal cloud that condenses on the cooled film above.

OD (Optical Density) is the single most important quality metric. Most metallised films target an OD between 1.8 and 2.6 — too low means poor barrier, too high wastes aluminium and weakens adhesion.
⚠️ Common Defects & Where They Originate
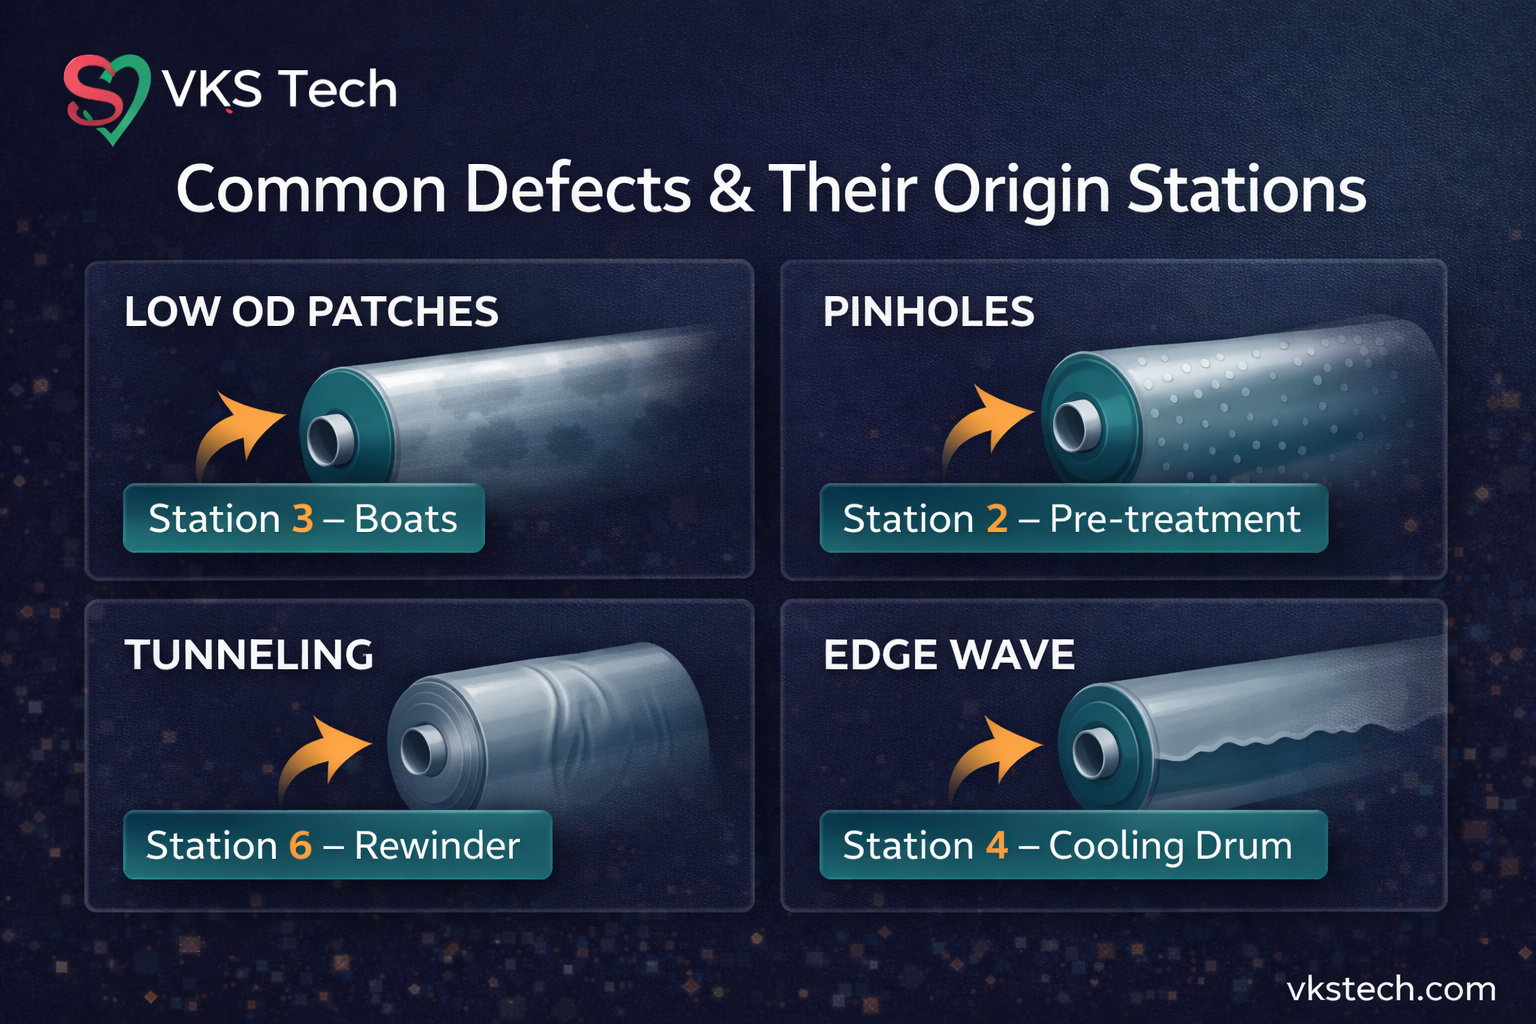
- Low OD patches → Boat temperature instability (Station 3)
- Pinholes → Contamination at pre-treatment (Station 2)
- Tunneling on rewind → Tension mismatch (Station 6)
- Edge wave → Cooling drum temperature gradient (Station 4)
मेटलाइज़र प्रोसेस फ्लो — जंबो रोल से SAP एंट्री तक
अगर आप कभी मेटलाइज़ेशन प्लांट में गए हैं, तो आपने देखा होगा कि जंबो रोल एक स्टेशन से दूसरे स्टेशन तक घड़ी की तरह चलते हैं। लेकिन अनवाइंडर और SAP एंट्री के बीच असल में क्या होता है? इस ब्लॉग में मैं आपको मेटलाइज़र प्रोसेस फ्लो के हर स्टेशन के बारे में बताऊंगा।
🎯 प्रोसेस फ्लो क्यों ज़रूरी है
मेटलाइज़र सिर्फ एक मशीन नहीं है — यह 8-10 ज़रूरी स्टेशनों की चेन है। स्टेशन 2 पर हुई गलती स्टेशन 8 पर डिफेक्ट के रूप में दिखती है। पूरा फ्लो समझने से ट्रबलशूटिंग तेज़ होती है और A-Grade यील्ड बढ़ती है।

📋 8 मुख्य स्टेशन
| स्टेशन | कार्य | मुख्य जांच |
|---|---|---|
| 1. अनवाइंडर | जंबो रोल माउंट, टेंशन कंट्रोल | रोल ID, GSM, वेब अलाइनमेंट |
| 2. प्री-ट्रीटमेंट | प्लाज़्मा/कोरोना सरफेस एक्टिवेशन | डाइन लेवल, सफाई |
| 3. एवापोरेशन बोट्स | एल्युमिनियम वायर गर्म बोट पर पिघलता है | बोट टेम्प, वायर फीड रेट |
| 4. कूलिंग ड्रम | डिपोज़िशन के दौरान फिल्म ठंडे ड्रम पर | ड्रम तापमान |
| 5. OD सेंसर | ऑप्टिकल डेंसिटी ऑनलाइन मापी जाती है | टारगेट OD (1.8-2.6) |
| 6. रिवाइंडर | मेटलाइज़्ड फिल्म आउटपुट जंबो में | टेंशन, एज अलाइनमेंट |
| 7. स्लिटर & QC | कस्टमर विड्थ में कटाई, डिफेक्ट जांच | पिनहोल, OD, A/B ग्रेड |
| 8. SAP एंट्री | रोल डेटा ERP में दर्ज | बैच, वज़न, ग्रेड |

स्टेशन 3 पर एवापोरेशन बोट्स मेटलाइज़र का दिल हैं। एल्युमिनियम वायर ~1500°C तापमान पर सिरेमिक बोट्स पर पिघलती है और मेटल वेपर बनकर ऊपर ठंडी फिल्म पर जम जाती है।

OD (ऑप्टिकल डेंसिटी) सबसे महत्वपूर्ण क्वालिटी पैरामीटर है। ज़्यादातर मेटलाइज़्ड फिल्म्स के लिए OD 1.8 से 2.6 के बीच रखा जाता है — कम होने पर बैरियर खराब, ज़्यादा होने पर एल्युमिनियम वेस्ट और adhesion कमज़ोर।
⚠️ आम डिफेक्ट कहाँ से आते हैं

- लो OD पैच → बोट टेम्परेचर अस्थिरता (स्टेशन 3)
- पिनहोल → प्री-ट्रीटमेंट पर कंटैमिनेशन (स्टेशन 2)
- टनलिंग → टेंशन मिसमैच (स्टेशन 6)
- एज वेव → कूलिंग ड्रम तापमान (स्टेशन 4)